TELEFONDA SİPARİŞ VER
0546 550 43 42 -0543 914 77 51
Tıklayın, telefonunuzu bırakın. Sizi arayalım.
TIKLA WHATSAPP İLE SİPARİŞ VER
05465504342
7x24 Whatsapp Üzerinden de Sipariş Verebilirsiniz.
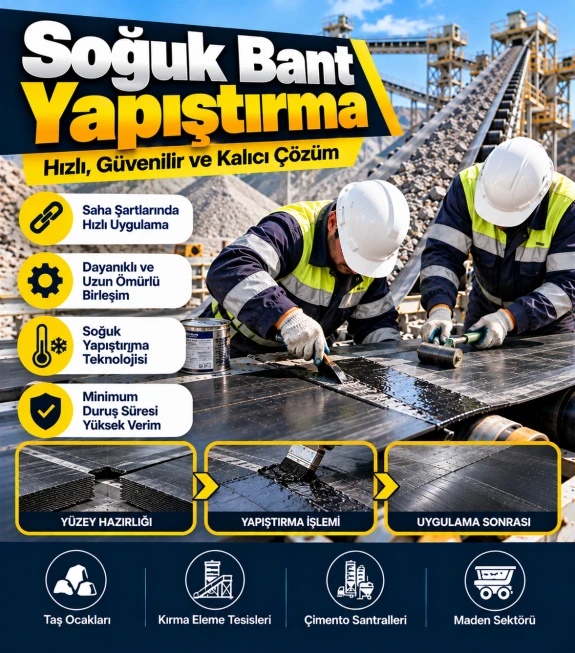
Soğuk Bant Yapıştırma
Konveyör sistemlerinde bant üzerinde meydana gelen ayrılmalar, yırtılmalar, ek noktası problemleri ve bant uçlarının birleştirilmesi üretimin devamlılığı açısından önemlidir. Soğuk bant yapıştırma, uygun şartlarda konveyör bantlarının birleştirilmesi ve belirli bant hasarlarının onarılmasında kullanılan profesyonel yöntemlerden biridir.
Toprak Konveyör olarak konveyör bantlarının mevcut durumunu, bant yapısını, çalışma şartlarını ve hasarın boyutunu inceleyerek uygun onarım ve yapıştırma yöntemini belirliyoruz.
Konveyör bantlarında her hasar aynı yöntemle onarılamaz. Bazı uygulamalarda soğuk bant yapıştırma, bazı durumlarda sıcak bant yapıştırma veya farklı bir onarım yöntemi gerekebilir. Bu nedenle uygulama öncesinde bandın teknik olarak değerlendirilmesi önemlidir.
Soğuk Bant Yapıştırma Nedir?
Soğuk bant yapıştırma, konveyör bantlarının uygun kimyasal yapıştırıcı sistemleri kullanılarak ısıtmalı vulkanizasyon presine ihtiyaç duyulmadan birleştirilmesi veya onarılması işlemidir.
Bu yöntem sektörde;
-
Soğuk bant yapıştırma
-
Soğuk vulkanizasyon
-
Soğuk ek
-
Konveyör bant soğuk ekleme
-
Kauçuk bant yapıştırma
-
Konveyör bant yapıştırma
-
Bant ekleme
gibi farklı isimlerle de ifade edilebilir.
İşlem yalnızca yapıştırıcı uygulanmasından ibaret değildir. Sağlam ve uzun ömürlü bir uygulama için yüzeyin hazırlanması, katların doğru şekilde açılması, uygun yapıştırıcı kullanılması, yüzeylerin temiz olması ve yeterli kürlenme süresinin sağlanması gerekir.
Konveyör Bantlarda Soğuk Yapıştırma Nasıl Yapılır?
Soğuk yapıştırmanın başarısı uygulamanın her aşamasının doğru yapılmasına bağlıdır.
1. Konveyör Bant Kontrolü
İlk olarak bandın genel durumu kontrol edilir.
İncelemede özellikle;
-
Bant genişliği
-
Bant kalınlığı
-
Kat sayısı
-
Karkas yapısı
-
Üst ve alt kaplama kalınlığı
-
Yırtığın veya ayrılmanın boyutu
-
Ek bölgesinin mevcut durumu
-
Bandın çalışma yönü
-
Taşınan malzeme
-
Bant üzerindeki çalışma gerilimi
değerlendirilir.
Bandın yapısı görülmeden doğrudan yapıştırma işlemine başlanması doğru değildir.
2. Hasarlı Bölgenin Hazırlanması
Hasarlı veya birleştirilecek bölüm uygun ölçülerde hazırlanır.
Bant ekleme yapılacaksa bant katlarının doğru ölçülerle hazırlanması gerekir. Kesimlerin hatalı yapılması veya katların yanlış açılması ek bölgesinin dayanımını olumsuz etkileyebilir.
3. Yüzey Temizliği
Soğuk bant yapıştırmanın en önemli aşamalarından biri yüzey hazırlığıdır.
Yapıştırılacak yüzey üzerinde;
-
Yağ
-
Toz
-
Çamur
-
Nem
-
Taş tozu
-
Kauçuk artıkları
-
Kimyasal kalıntılar
bulunmamalıdır.
Yapışma yüzeyinin temiz ve kuru olması gerekir.
4. Yüzeyin Pürüzlendirilmesi
Uygulamaya göre kauçuk yüzey kontrollü biçimde pürüzlendirilir.
Amaç yüzeydeki gevşek ve uygun olmayan tabakayı uzaklaştırarak yapıştırıcı için uygun bir temas yüzeyi oluşturmaktır.
Pürüzlendirme sırasında bant karkasına zarar verilmemesi gerekir.
5. Uygun Yapıştırıcının Hazırlanması
Kullanılacak yapıştırıcı sistemi bandın malzemesi ve uygulama şartlarıyla uyumlu olmalıdır.
Her yapıştırıcının;
-
Karışım oranı
-
Bekleme süresi
-
Uygulama yöntemi
-
Çalışma sıcaklığı
-
Kürlenme süresi
aynı değildir.
Bu nedenle üretici teknik talimatları dikkate alınmalıdır.
6. Yapıştırıcının Uygulanması
Hazırlanan yüzeylere uygun miktarda yapıştırıcı uygulanır.
Yetersiz veya fazla uygulama yapılması istenilen yapışma performansını engelleyebilir.
Uygulamadan sonra kullanılan sisteme göre yapıştırıcının uygun yapışma seviyesine gelmesi beklenir.
7. Bantların Birleştirilmesi
Hazırlanan yüzeyler doğru hizalama yapılarak birleştirilir.
Bant merkezlerinin kaçık olması konveyörün çalışması sırasında bant gezinmesine ve ek bölgesinin düzensiz yük altında kalmasına neden olabilir.
Bu nedenle bant ekseninin doğru ayarlanması önemlidir.
8. Baskı Uygulanması
Birleştirilen alan üzerinde homojen temas sağlanması gerekir.
Amaç yüzeyler arasında kalan havanın çıkarılması ve bütün ek bölgesinde mümkün olduğunca dengeli temas elde edilmesidir.
9. Kürlenme Süresi
Soğuk yapıştırmada en fazla hata yapılan konulardan biri konveyörü işlemin hemen ardından çalıştırmaktır.
Kullanılan yapıştırıcının gerekli kimyasal reaksiyonu tamamlaması için üreticinin belirlediği kürlenme süresine uyulmalıdır.
Kürlenme süresi tamamlanmadan bandın yük altında çalıştırılması yapılan ekin dayanımını azaltabilir.
Soğuk Bant Yapıştırmanın Avantajları
Uygun bant ve doğru uygulama şartlarında soğuk bant yapıştırma çeşitli avantajlar sağlayabilir.
Isıtmalı pres gerektirmeyen uygulamalar
Soğuk yöntem kimyasal yapışma prensibiyle çalıştığından sıcak vulkanizasyonda kullanılan ısıtmalı vulkanizasyon sisteminden farklıdır.
Yerinde uygulama imkânı
Uygun çalışma koşullarında tesis içerisinde veya konveyör hattı üzerinde uygulama gerçekleştirilebilir.
Bant onarımında kullanılabilmesi
Uygun hasar türlerinde bant yüzeyindeki lokal problemlerin giderilmesinde kullanılabilir.
Farklı sektörlerde uygulanabilmesi
Soğuk bant yapıştırma yöntemi uygun bantlarda birçok endüstriyel konveyör sisteminde kullanılabilir.
Soğuk Bant Yapıştırma Nerelerde Kullanılır?
Konveyör bant sistemleri çok farklı sektörlerde kullanılmaktadır.
Toprak Konveyör olarak hizmet kapsamımızda başlıca;
Taş Ocakları
Taş, agrega ve kırılmış malzeme taşıyan konveyör bantları yüksek aşınmaya maruz kalabilir.
Taş ocaklarında;
-
Kırıcı çıkış bantları
-
Elek besleme bantları
-
Stok bantları
-
Yükleme konveyörleri
-
Kırma eleme tesisi bantları
üzerinde çeşitli bant problemleri görülebilir.
Kırma Eleme Tesisleri
Kırma eleme tesislerinde konveyör bantlar üretimin önemli parçalarındandır.
Bandın durması tesisin diğer bölümlerini de etkileyebileceğinden oluşan arızanın doğru yöntemle giderilmesi önemlidir.
Beton Santralleri
Agrega taşıyan konveyör bantlarında aşınma, kenar hasarı, yüzey hasarı ve ek problemleri meydana gelebilir.
Uygun durumlarda soğuk bant yapıştırma yöntemi kullanılabilir.
Maden Tesisleri
Maden tesislerinde kullanılan ağır hizmet konveyör bantlarında uygulanacak yöntemin bant özellikleri ve çalışma gerilimi dikkate alınarak belirlenmesi gerekir.
Kum ve Çakıl Tesisleri
Kum, çakıl ve agrega taşıyan bantlarda sürekli sürtünme nedeniyle zaman içerisinde çeşitli deformasyonlar oluşabilir.
Çimento Tesisleri
Tozlu ve aşındırıcı çalışma ortamlarında yapıştırma öncesinde yüzey hazırlığı çok daha önemlidir.
Soğuk Yapıştırma Hangi Hasarlarda Kullanılabilir?
Hasarın durumuna bağlı olarak yöntem;
-
Bant ek noktalarının birleştirilmesi
-
Kat ayrılmaları
-
Kauçuk yüzey hasarları
-
Lokal bant tamirleri
-
Belirli yırtılmalar
-
Kaplama hasarları
için değerlendirilebilir.
Ancak her bant yırtığı soğuk yapıştırmayla tamir edilmemelidir.
Karkasın ağır şekilde zarar gördüğü, geniş ve kritik yırtıkların bulunduğu veya bandın taşıma kapasitesini etkileyen durumlarda farklı bir çözüm gerekebilir.
Bu nedenle öncelikle Konveyör Bant Tamiri kapsamında hasarın değerlendirilmesi doğru olacaktır.
Soğuk Bant Yapıştırma mı Sıcak Bant Yapıştırma mı?
Bu sorunun tek bir cevabı yoktur.
Doğru yöntem;
-
Bant türüne
-
Kat sayısına
-
Bant mukavemetine
-
Taşınan malzemeye
-
Konveyör uzunluğuna
-
Bant gerilimine
-
Tambur çaplarına
-
Çalışma sıcaklığına
-
Hasarın çeşidine
-
Üretim şartlarına
göre belirlenmelidir.
Soğuk Yapıştırma
Kimyasal yapıştırıcılarla ortam sıcaklığında gerçekleştirilen yöntemdir.
Sıcak Yapıştırma
Isı ve basınç kullanılarak gerçekleştirilen vulkanizasyon yöntemidir.
Sadece “hangisi daha sağlam?” sorusuyla karar vermek doğru değildir. Bandın teknik özelliklerine göre seçim yapılmalıdır.
Soğuk Bant Yapıştırmada Ortam Şartları Neden Önemlidir?
Kimyasal yapıştırma uygulamalarında çalışma ortamı sonucu doğrudan etkileyebilir.
Özellikle;
-
Yüksek nem
-
Su
-
Yoğuşma
-
Çok düşük sıcaklık
-
Toz
-
Yağ
-
Kimyasal kirlenme
yüzey yapışmasını olumsuz etkileyebilir.
Bu nedenle uygulama alanı mümkün olduğunca temiz ve kuru hale getirilmelidir.
Soğuk Bant Yapıştırmada En Sık Yapılan Hatalar
Yüzeyi yeterince temizlememek
Toz veya yağ bulunan yüzey üzerine yapılan uygulamada sağlıklı yapışma elde etmek zorlaşır.
Nemli yüzeye yapıştırma yapmak
Nem yapıştırma kalitesini ciddi şekilde etkileyebilir.
Yanlış yapıştırıcı kullanmak
Bant malzemesiyle uyumlu olmayan kimyasallar istenilen sonucu vermeyebilir.
Katları hatalı hazırlamak
Konveyör bant eklerinde ölçü ve kat hazırlığı profesyonel yapılmalıdır.
Kürlenme süresini beklememek
Konveyörün erken çalıştırılması ek bölgesini olumsuz etkileyebilir.
Bandı yanlış hizalamak
Hatalı hizalama bant kaçmasına ve ek noktasına düzensiz yük binmesine yol açabilir.
Hasarın kaynağını araştırmamak
Bir bant tekrar tekrar aynı noktadan zarar görüyorsa yalnızca bandı yapıştırmak yeterli değildir.
Sorunun;
-
Tamburdan
-
Rulodan
-
Bant kaçmasından
-
Keskin malzeme girişinden
-
Sıkışmadan
-
Şasedeki mekanik problemden
kaynaklanıp kaynaklanmadığı kontrol edilmelidir.
Bant Neden Tekrar Kopar?
Yapıştırılmış bir bandın kısa süre içerisinde yeniden zarar görmesi her zaman yapıştırıcının kötü olduğu anlamına gelmez.
Asıl problem;
-
Yanlış bant gerginliği
-
Sıkışan rulolar
-
Tambur problemi
-
Bant kaçması
-
Aşırı yükleme
-
Yanlış malzeme besleme
-
Darbe yükleri
-
Bandın kullanım ömrünü tamamlaması
olabilir.
Bu nedenle Toprak Konveyör olarak yalnızca hasarlı bölgeye değil, problemin nedenine de bakılması gerektiğini düşünüyoruz.
Bant Ek Yerinin Açılmasının Nedenleri
Konveyör bant eklerinin açılmasının birçok nedeni olabilir.
Bunlardan bazıları;
-
Hatalı ekleme
-
Yetersiz yüzey hazırlığı
-
Nem
-
Yanlış kimyasal kullanımı
-
Kürlenme tamamlanmadan çalıştırma
-
Aşırı bant gerilimi
-
Tambur çapının uygun olmaması
-
Bant kaçması
-
Darbeli çalışma
-
Aşırı yük
olarak sıralanabilir.
Profesyonel Soğuk Bant Yapıştırma Neden Önemlidir?
Konveyör bandının ek noktası sistemin kritik bölgelerinden biridir.
Hatalı yapılan bir bağlantı yalnızca bandı değil;
-
Üretim programını
-
İşçilik maliyetini
-
Tesisteki diğer ekipmanları
-
Üretim kaybını
da etkileyebilir.
Bu nedenle işlemin deneyimli ekip tarafından yapılması önemlidir.
Toprak Konveyör Soğuk Bant Yapıştırma Hizmeti
Toprak Konveyör olarak konveyör bant sistemlerinde meydana gelen arızalarda bant yapısına ve hasarın durumuna göre uygun onarım yöntemini belirliyoruz.
Hizmetlerimiz arasında;
-
Soğuk bant yapıştırma
-
Konveyör bant yapıştırma
-
Konveyör bant tamiri
-
Bant ekleme
-
Bant değişimi
-
Sonsuz bant değişimi
-
Sıcak bant yapıştırma
-
Kauçuk bant yapıştırma
-
Kauçuk pres yapıştırma
-
Tambur kaplama
-
Konveyör bant onarımı
bulunmaktadır.
Özellikle taş ocakları, kırma eleme tesisleri, beton santralleri, agrega tesisleri ve maden tesislerinde kullanılan konveyör bant sistemleri için hizmet veriyoruz.
Soğuk Bant Yapıştırma Öncesi Kontrol Edilmesi Gerekenler
İşleme başlamadan önce şu bilgiler uygulamanın planlanmasına yardımcı olur:
-
Bant genişliği kaç mm?
-
Bant kaç katlı?
-
Bant kalınlığı nedir?
-
Hasar nerede?
-
Hasar uzunluğu kaç cm veya metredir?
-
Bant tamamen kopmuş mu?
-
Ek yeri mi açıldı?
-
Bant yüzeyi mi zarar gördü?
-
Tesis hangi malzemeyi taşıyor?
-
Konveyör yaklaşık kaç metre?
-
Bant çalışma şartları nasıl?
-
Tesisin duruş durumu nedir?
Mümkünse hasarlı bölgenin fotoğraf veya videosunun paylaşılması ilk değerlendirmeyi kolaylaştırır.
Soğuk Bant Yapıştırma Fiyatları
Soğuk bant yapıştırma fiyatı için tek bir standart rakam vermek doğru değildir.
Fiyatı etkileyen başlıca faktörler;
-
Bant genişliği
-
Bant kalınlığı
-
Kat sayısı
-
Ek uzunluğu
-
Hasarın büyüklüğü
-
Kullanılacak malzeme
-
Çalışma alanının ulaşılabilirliği
-
Yapılacak işlemin türü
-
Tesisin bulunduğu konum
gibi kriterlerdir.
Doğru fiyatlandırma için bandın ve hasarlı alanın incelenmesi gerekir.
Neden Toprak Konveyör?
Konveyör bandındaki arızaya yalnızca yüzeysel bir problem olarak bakmıyoruz.
Amacımız hasarın türünü belirleyerek uygulanabilecek doğru onarım yöntemini tespit etmektir.
Konveyör konusunda uzmanlaşmış hizmet
Çalışmalarımızın merkezinde konveyör bant onarımı, bant yapıştırma ve kauçuk uygulamaları bulunmaktadır.
Yerinde değerlendirme
Uygulama yapılacak bant ve çalışma şartları değerlendirilerek yöntem belirlenir.
Endüstriyel tesis tecrübesi
Taş ocakları, beton santralleri, kırma eleme tesisleri, agrega ve maden işletmelerindeki konveyör sistemlerine yönelik çözümler sunuyoruz.
Farklı onarım seçenekleri
Her probleme aynı yöntemle yaklaşmak yerine bant ve hasar durumuna göre soğuk yapıştırma, sıcak yapıştırma veya uygun alternatif yöntem değerlendirilir.